
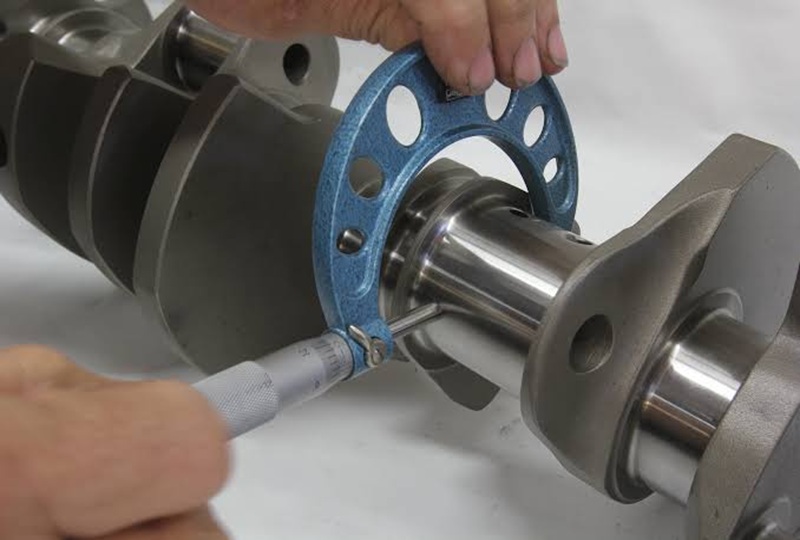
بلبرینگها قلب تپنده تجهیزات دوار در صنایع مختلف هستند؛ از الکتروموتورهای صنعتی و پمپها گرفته تا گیربکسها و توربینها. یکی از حیاتیترین پارامترها در نصب، نگهداری و عیبیابی این قطعات، لقی بلبرینگ (Bearing Clearance) است. تنظیم نبودن لقی میتواند به گرمایش بیش از حد، ارتعاشات غیرعادی و در نهایت خرابی زودهنگام تجهیزات منجر شود. در این مقاله تخصصی، مفاهیم لقی شعاعی و محوری، نحوه شناسایی و اندازهگیری آن، پیامدهای لقی غیراستاندارد و جدول استاندارد لقی بلبرینگ را بررسی میکنیم.
لقی بلبرینگ (Bearing Clearance) چیست؟
لقی بلبرینگ یا کلیرانس، به فاصله یا فضای مجازی بین رینگ داخلی (Inner Ring)، رینگ خارجی (Outer Ring) و عناصر غلتنده (ساچمهها یا رولرها) گفته میشود، در شرایطی که هیچ بار خارجی به قطعه اعمال نشده باشد.
لقی به طور کلی به دو دسته تقسیم میشود:
لقی شعاعی (Radial Clearance): جابهجایی یک رینگ نسبت به رینگ دیگر در جهت عمود بر محور شفت.
لقی محوری (Axial Clearance): جابهجایی یک رینگ نسبت به رینگ دیگر در راستای خط محور شفت.
نکته کلیدی: لقی اولیه بلبرینگ (در جعبه) با لقی عملیاتی (Operational Clearance) متفاوت است. به دلیل تداخل انطباق شفت و هوزینگ (انطباق پرسی) و همچنین انبساط حرارتی حین کار، لقی عملیاتی همیشه کمتر از لقی اولیه است.
انواع کلاسهای لقی بلبرینگ بر اساس استاندارد ISO
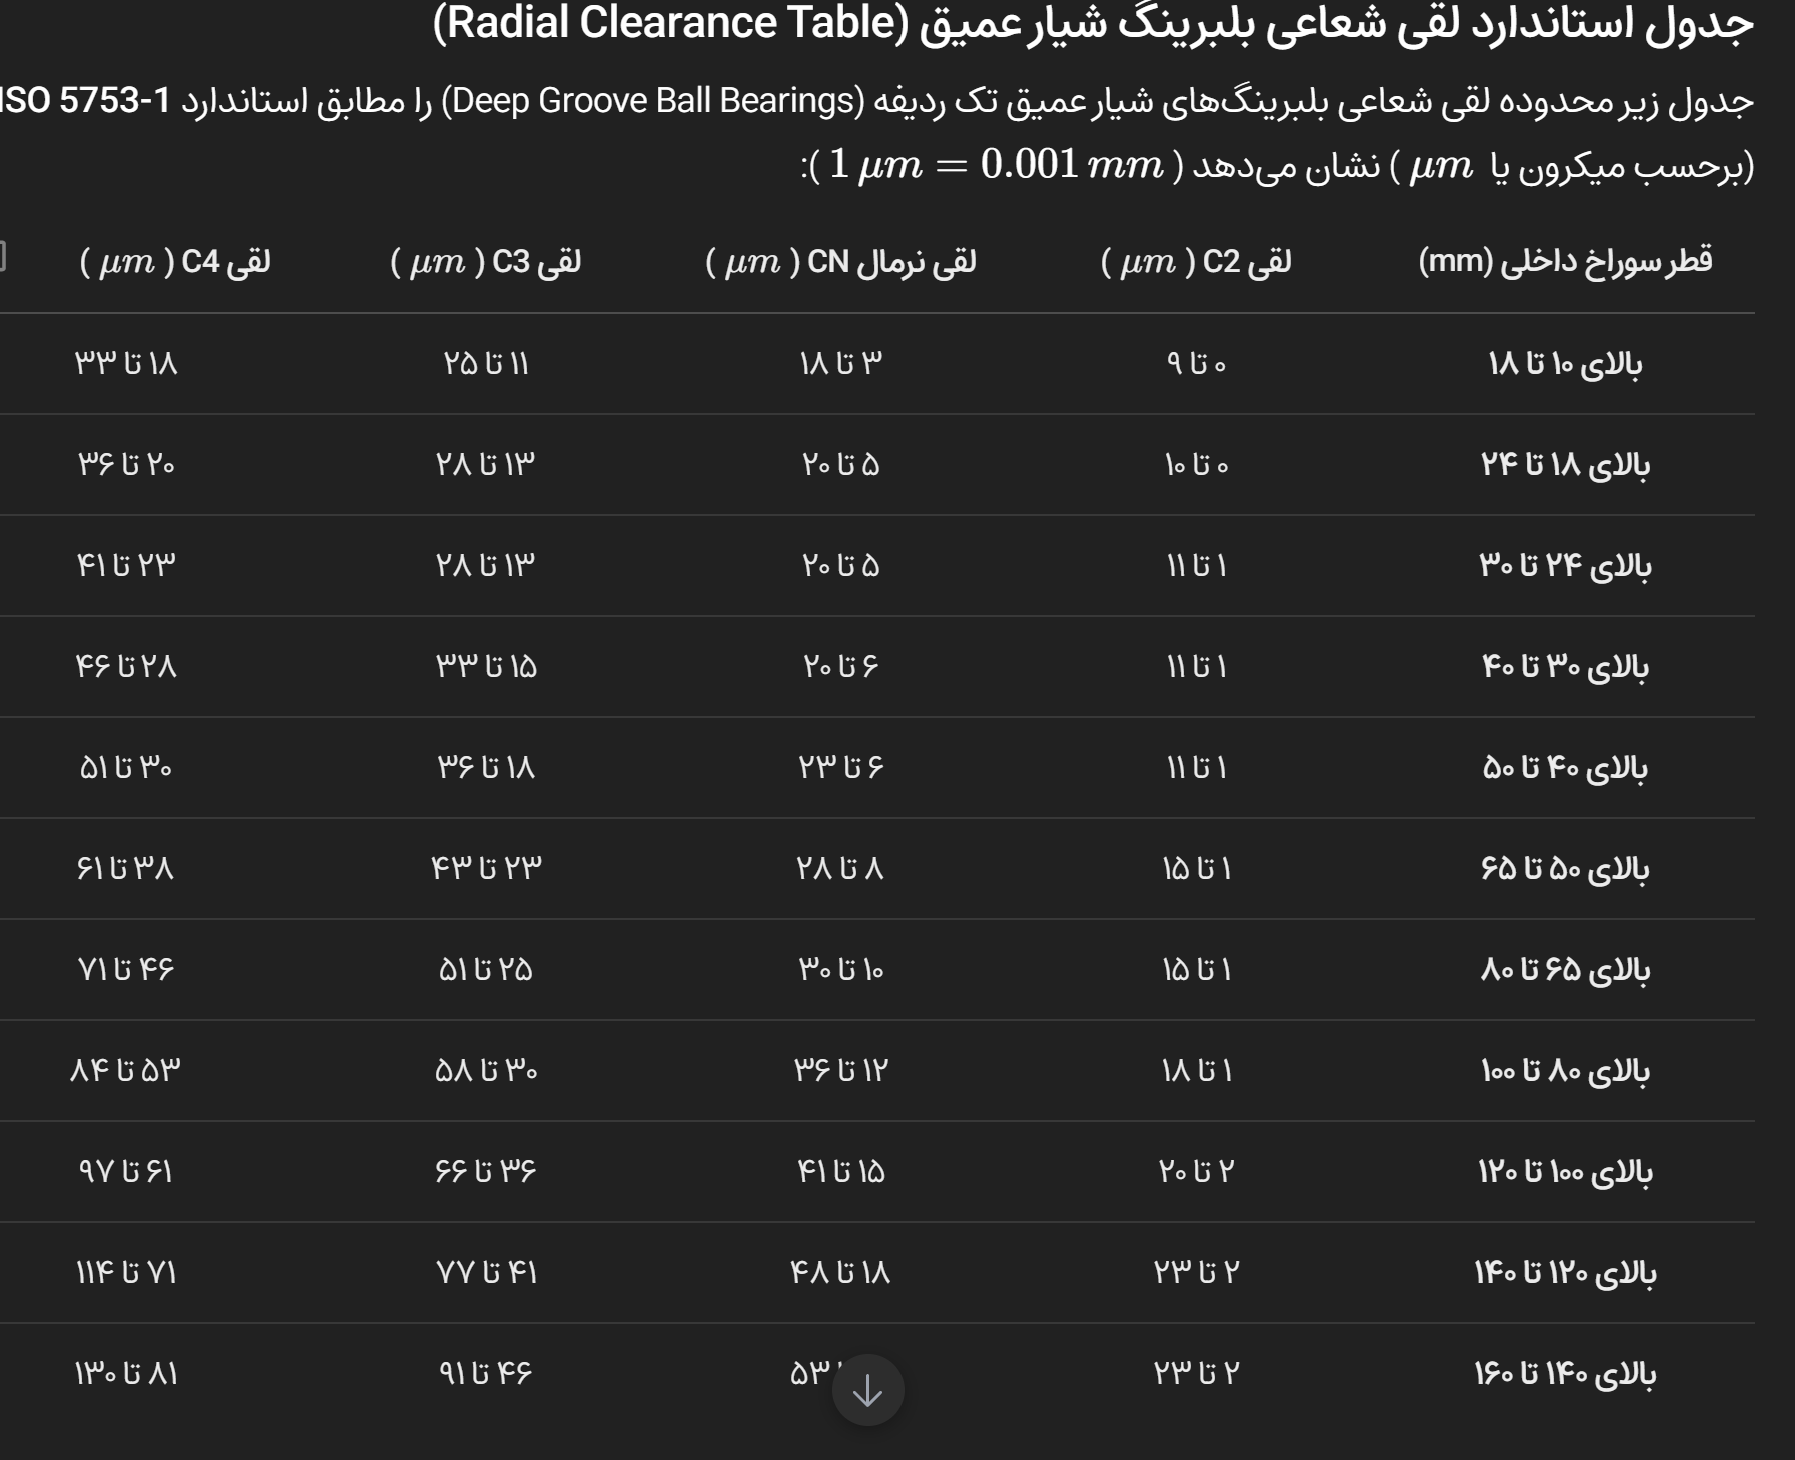
استاندارد بینالمللی ISO 5753-1 لقیهای داخلی بلبرینگ را به ۵ دسته استاندارد تقسیمبندی میکند که با پسوندهای خاص در شماره فنی بلبرینگ (مانند برندهای SKF، FAG، NSK) نشان داده میشوند:
- C1: لقی کمتر از C2 (کاربردهای بسیار دقیق با لرزش نزدیک به صفر)
- C2: لقی کمتر از حالت نرمال (کاربردهای دقیق، ابزار دقیق و ارتعاش بسیار کم)
- CN (یا بدون پسوند): لقی نرمال (طراحیشده برای کاربردهای عمومی و بارهای استاندارد)
- C3: لقی بیشتر از نرمال (بسیار رایج برای الکتروموتورها و مواردی با انبساط حرارتی شفت)
- C4: لقی بیشتر از C3 (برای بارهای سنگین ضربهای و محیطهای کاری با دمای بسیار بالا)
- C5: لقی بیشتر از C4 (کاربردهای خاص مانند کورههای حرارتی و صنایع فولاد)
چرا لقی بلبرینگ حیاتی است؟ خطرات لقی نادرست
تنظیم نبودن لقی به دو شکل بروز پیدا میکند که هر دو عمر تجهیز را کاهش میدهند:
الف) پیامدهای لقی بیش از حد (Excessive Clearance)
افزایش ارتعاشات و نویز مکانیکی: کاهش صلبیت و حرکت کنترلنشده شفت
کاهش محدوده توزیع بار (Load Zone): بار روی تعداد کمتری از ساچمهها متمرکز شده و سبب خستگی زودهنگام (Spalling) میشود.
حرکت زاویهای نامطلوب و سایش ناهمگون رینگها
ب) پیامدهای لقی کمتر از حد مجاز (Too Tight / Preload منفی ناخواسته)
افزایش شدید اصطکاک و دمای کاری: انبساط حرارتی مجدد و قفل شدن بلبرینگ
تخریب لایه روانکار: شکستن فیلم روغن یا گریس به علت فشار و دمای بالا
کاهش طول عمر نامی بلبرینگ تا بیش از ۷۰٪
نحوه شناسایی و اندازهگیری لقی بلبرینگ
برای بازرسی و تشخیص لقی بلبرینگ، تکنیکهای زیر در محیط تعمیرگاهی و حین پایش وضعیت (Condition Monitoring) به کار میروند:
۱. استفاده از فیلر (Feeler Gauge)
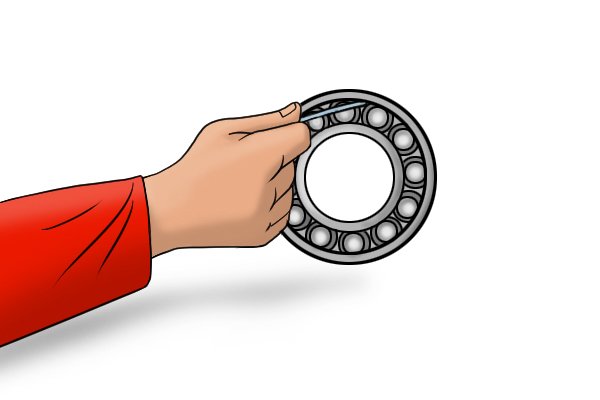
این روش برای رولربیرینگهای کروی (Spherical Roller Bearings) بسیار رایج است:
بلبرینگ را به صورت عمودی قرار دهید.
ضخامتهای مختلف تیغه فیلر را بین ساچمه/رولر بالایی و رینگ خارجی هدایت کنید.
نازکترین تیغهای که بدون مقاومت شدید و تغییر شکل وارد این فاصله شود، نشاندهنده لقی شعاعی است.
۲. ساعت اندازهگیری اندیکاتور (Dial Indicator)
برای بلبرینگهای شیار عمیق و کاربردهای حساس مونتاژشده:
- پایه مغناطیسی ساعت اندیکاتور را روی پوسته هوزینگ ثابت کنید.
- پروب ساعت را روی رینگ داخلی یا شفت قرار دهید.
- شفت را با اهرم مناسب به صورت متقارن به سمت بالا و پایین جابهجا کنید.
- اختلاف مقدار روی صفحه ساعت، لقی شعاعی را نشان میدهد. همین روش در جهت محوری برای لقی طولی شفت اعمال میشود.
چکلیست کاربردی انتخاب لقی مناسب در خرید بلبرینگ
هنگام خرید و انتخاب بلبرینگ برای ماشینآلات صنعتی، پارامترهای زیر را بررسی کنید:
- دمای کاری: اگر شفت داغتر از هوزینگ باشد (مانند الکتروموتورهای پرتوان و سانتریفیوژها)، حتماً از پسوند C3 یا C4 استفاده کنید تا انبساط شفت مانع از قفل شدن بلبرینگ شود.
- نوع انطباق شفت و هوزینگ: انطباقهای پرسی و سنگین رینگ داخلی را باز کرده و لقی را کاهش میدهند؛ در این شرایط رده لقی باید یک سطح بالاتر انتخاب شود.
- دقت دوران شفت: در اسپیندلهای CNC و ماشینآلات برادهبرداری که انحراف شفت نباید از چند میکرون بیشتر باشد، بلبرینگ با لقی C2 یا دارای پیشبار منفی (Preload) ضروری است.
- سرعت دورانی: در دورهای بسیار بالا اصطکاک داخلی گرما تولید میکند و لقی اولیه بیشتری مورد نیاز خواهد بود.
جمعبندی
لقی بلبرینگ یکی از ارکان سلامت تجهیزات مکانیکی است. نادیده گرفتن کد لقی حین تعویض و خرید بلبرینگ (مثلاً جایگزین کردن یک بلبرینگ ساده CN به جای C3 در الکتروموتور) میتواند هزینههای گزاف توقف خط تولید و خرابی بیرینگ را به دنبال داشته باشد. استفاده از ابزارهای دقیق مانند فیلر و ساعت اندیکاتور در زمان نصب، و بررسی ارتعاشات در حین کار، تضمینکننده بهرهبرداری طولانیمدت و مطمئن از ماشینآلات صنعتی خواهد بود.
